Заказчик
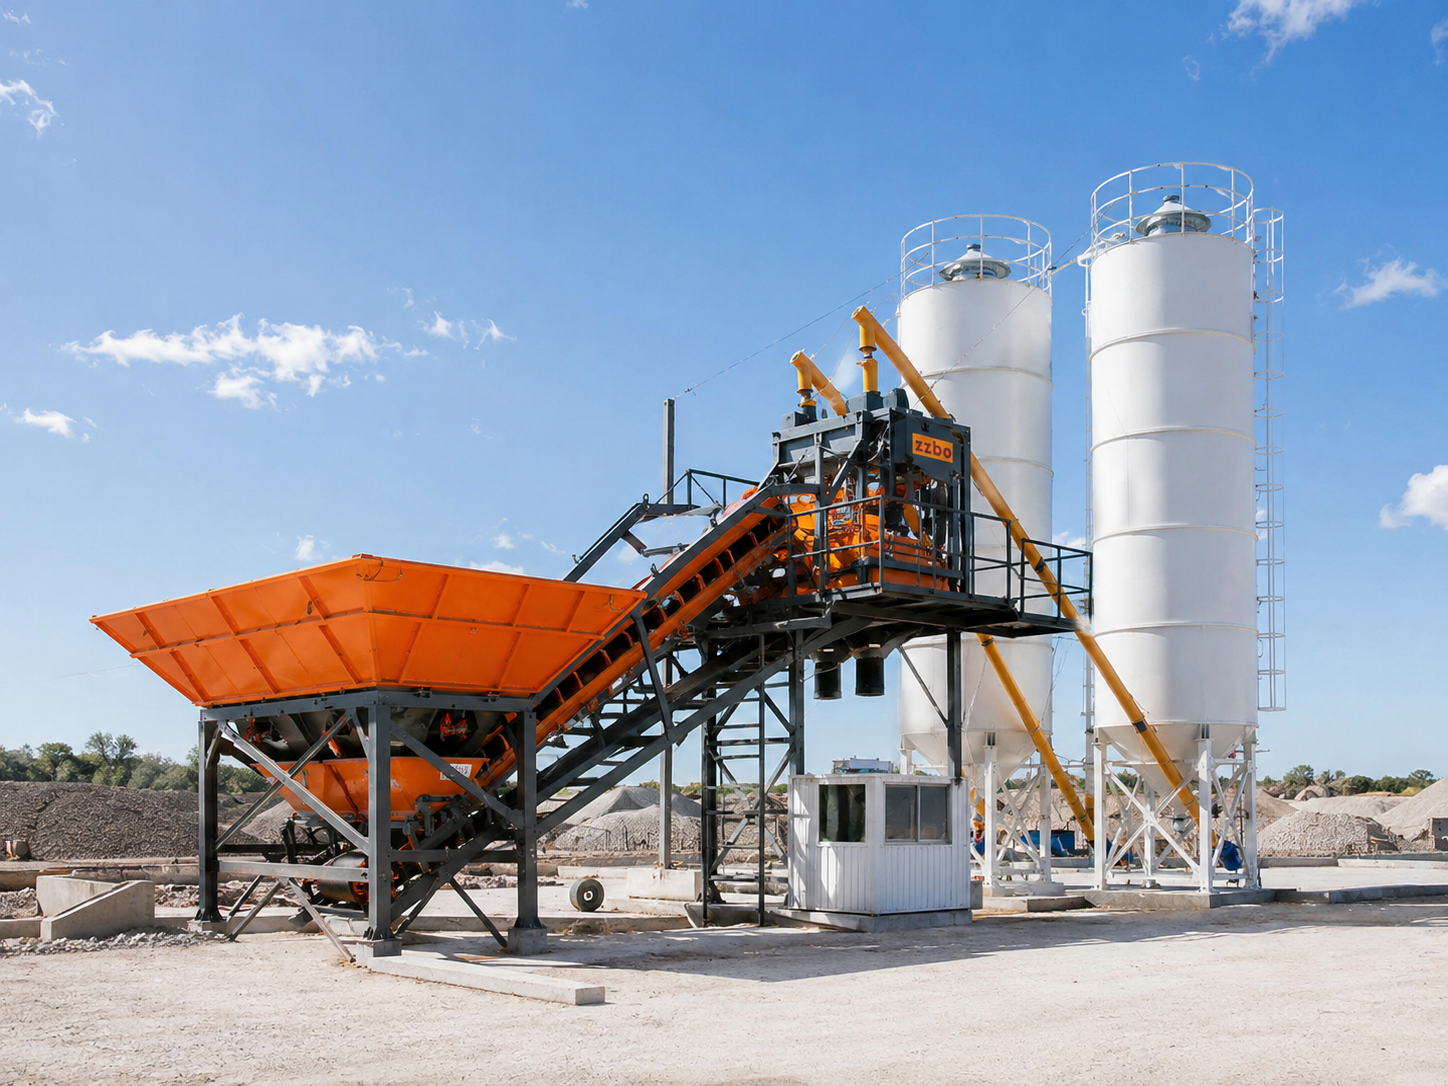
Бетонный завод (Московская обл.) — 6 двухвальных смесителей принудительного действия, производительность 380 м³/час.
Задача
Постоянные остановки смесителей из-за выхода из строя подшипников редуктора (за прошлый год — 4 остановки, средняя стоимость простоя — 1,1 млн руб./смена). Замена редуктора — 450 тыс. руб.
Решение
На каждый смеситель установлены: 2 виброакселерометра (на редуктор и на мотор-барабан); термопара на корпус редуктора; датчик тока на статоре (контроль нагрузки). Платформа выполняет FFT-анализ вибрации, вычисляет частоту дефекта подшипника. При превышении порога (например, рост гармоники BPFO — Ball Pass Frequency Outer) — инициирует предупредительный ремонт в ближайшую плановую остановку. Также контролируется влажность бетонной смеси (ультразвуковой датчик) для точного дозирования воды.
Контролируемое оборудование
Результаты
Реализация
Датчики крепятся на корпус редуктора пластиной из немагнитного материала для точной передачи вибрации. Данные собираются шлюзом LoRaWAN раз в 10 минут (в нормальном режиме) и каждые 2 минуты при аномалии. Платформа хранит спектры за 2 года, сравнивает с «эталоном» (после ремонта). При достижении виброскорости более 4,5 мм/с (по ГОСТ ИСО 10816-3) — предупреждение механику. Дополнительная опция — автоматическое снижение скорости вращения смесителя, чтобы дотянуть до планового ремонта.
Для каких объектов
Преимущества
Бетонный завод (Московская обл.) — 6 двухвальных смесителей принудительного действия, производительность 380 м³/час.
Задача
Постоянные остановки смесителей из-за выхода из строя подшипников редуктора (за прошлый год — 4 остановки, средняя стоимость простоя — 1,1 млн руб./смена). Замена редуктора — 450 тыс. руб.
Решение
На каждый смеситель установлены: 2 виброакселерометра (на редуктор и на мотор-барабан); термопара на корпус редуктора; датчик тока на статоре (контроль нагрузки). Платформа выполняет FFT-анализ вибрации, вычисляет частоту дефекта подшипника. При превышении порога (например, рост гармоники BPFO — Ball Pass Frequency Outer) — инициирует предупредительный ремонт в ближайшую плановую остановку. Также контролируется влажность бетонной смеси (ультразвуковой датчик) для точного дозирования воды.
Контролируемое оборудование
- 6 двухвальных бетоносмесителей ёмкостью 3 м³
- 6 промышленных цилиндро-конических редукторов
- 12 электродвигателей мощностью 55 кВт
Результаты
- Аварийные простои сокращены на 84% (с 4 до 0–1 в год)
- Экономия за счёт предотвращённых простоев — 8,2 млн руб./год
- Точность дозирования воды выросла на 3% (влияет на прочность бетона)
- Окупаемость — 6 месяцев
Реализация
Датчики крепятся на корпус редуктора пластиной из немагнитного материала для точной передачи вибрации. Данные собираются шлюзом LoRaWAN раз в 10 минут (в нормальном режиме) и каждые 2 минуты при аномалии. Платформа хранит спектры за 2 года, сравнивает с «эталоном» (после ремонта). При достижении виброскорости более 4,5 мм/с (по ГОСТ ИСО 10816-3) — предупреждение механику. Дополнительная опция — автоматическое снижение скорости вращения смесителя, чтобы дотянуть до планового ремонта.
Для каких объектов
- Асфальтобетонные заводы
- Тяжёлые бетоносмесители на стройках метро и инфраструктурных объектов
- Цементные мельницы (Московская обл.)
Преимущества
- Увеличение срока службы подшипников на 50%
- Снижение расхода электроэнергии на смешение за счёт оптимизации наполнения — 11%
- Возможность удалённой диагностики с любого ПК